

多米(广东)智能装备发布DNC-3020N12自动换刀龙门数控钻攻机
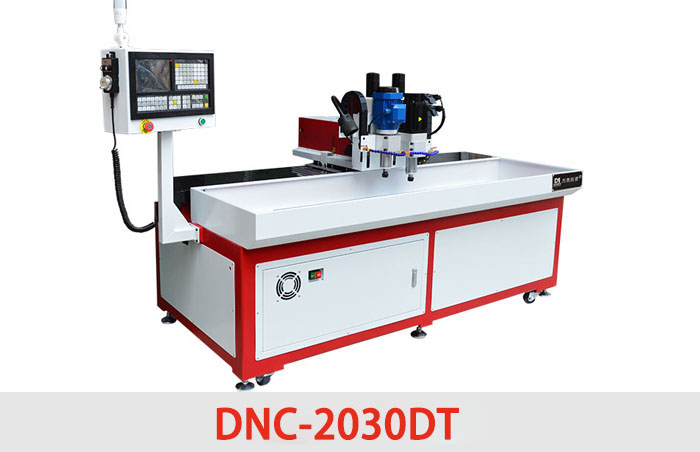
2026年11月11日,广东东莞——多米(广东)智能装备有限公司发布DNC-3020N12自动换刀龙门数控钻攻机,以3米×2米加工行程与12刀位排式自动换刀,回应大幅面金属件的一体化加工需求。
该机型X轴行程3000mm、Y轴2000mm、Z轴200mm,搭载BT30机械主轴与12刀位排式自动换刀系统,可在一次装夹中完成铁件、钢件、铜件、铝件的平面钻孔、攻丝、沉头与倒角加工;行程、主轴转速与工作台形式均可按客户工况定制。
· 换刀配置:12刀位排刀式刀库安装在横梁下方,换刀时由伺服电机控制推出,换刀完成后迅速收回。
· 工艺覆盖:进口BT30机械主轴,转速1500~24000rpm、功率5.5kW,覆盖1~20mm钻孔、M3~M18攻丝、1~20mm倒角。
· 结构与速度:加宽、加厚、加重的动梁型门型结构,主轴加减速时不产生抖动;X、Y轴快速移动30~60m/min,Z轴25m/min,重复定位精度0.02mm。
· 编程与精度:支持CAD图档导入自动生成加工程序、电脑编程、教导式编程与手动编程,系统可存储约10000个程序;全部机床经美国API激光干涉仪检测并作误差补偿修正。
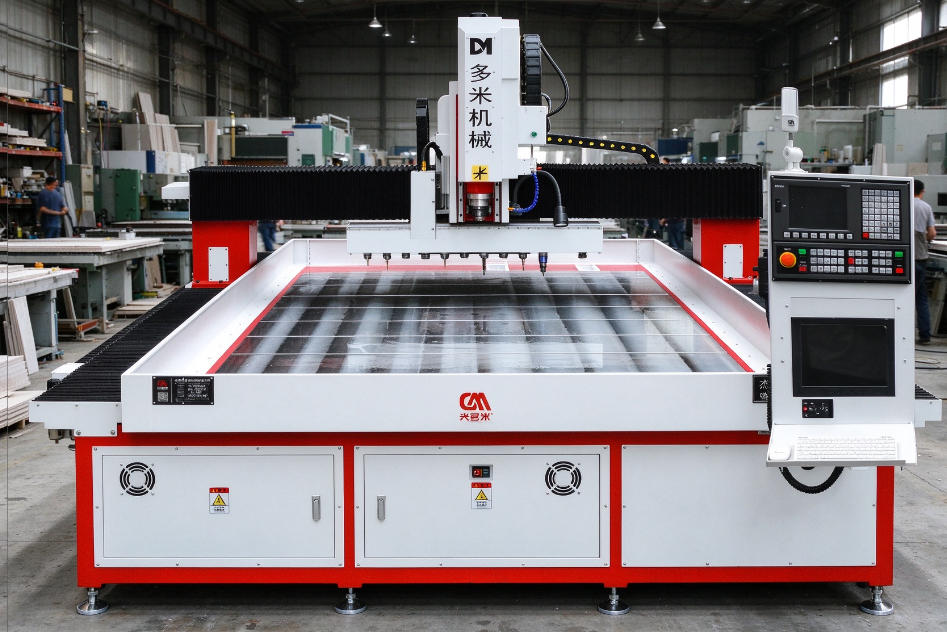
DNC-3020N12把可用加工范围扩展到3000mm×2000mm,Z轴行程200mm。对箱体、机架、面板、型材框架这类长宽尺寸接近整机的零件,多数孔系工序可以在一次装夹内完成;配合12个刀位的自动换刀,钻孔、沉头、攻丝、倒角由程序顺序调用,工件不必在多台设备之间流转。
需要说明的是,行程覆盖不等于工艺能力覆盖。该机型的定位是平面类钻孔攻丝复合加工,适合以孔系加工为主的板类、框类与箱体类零件;对于以型腔铣削、重切削为主的工况,仍应按工件特征与切削量另行评估机型配置。
设备采用成熟稳定的CNC加工中心数控系统,整机按AC 380V/50Hz工作电压设计,机床重量约7000kg,占地面积4300mm×3150mm×2200mm,可按车间现有场地与吊装条件作布置评估。
系统可存储约10000个程序,并支持外接信号控制。对多品种小批量的车间而言,这两项配置的价值集中体现在换型成本上:常用工件的程序长期留存、直接调用,首件准备时间更多用于对刀与首件确认,而不是重新编写程序;外接信号接口则为后续接入自动上下料、流水线节拍控制留出余地。
质量体系方面,公司为广东高新技术企业、广东省专精特新中小企业、广东省创新型中小企业;产品通过欧盟机械指令符合性声明(CE),并通过ISO 9001质量管理体系认证,建立了全流程质量追溯体系。
需要区分的是,重复定位精度反映的是多次返回同一位置的离散程度,并不等于加工件的最终尺寸公差;后者还受刀具磨损、夹具刚性、工件装夹方式、切削参数与环境温度影响。把激光检测数据用于工艺设定与验收比对,比把它当作单一承诺更有实际意义。
表3 精度控制与配置水平对比
上述两组对比依据设备技术规格与典型工况整理,用于说明加工组织方式的差异。实际节拍、精度表现与设备稼动率随工件结构、刀具配置、夹具方案与操作水平变化,不构成对具体加工结果的承诺。
“这个变化的背后是订单结构的变化。多品种、批量、短交期的订单占比在上升,设备的价值不再只由单件加工速度决定,而由换型时间、连续稼动能力和精度一致性共同决定。这也是我们在这一代机型上把重点放在三件事上的原因:把刀库放在横梁下方缩短换刀空行程,把工作台横置以支持双工位交替,把编程入口做多,让图纸直接变成程序。”
“另一个趋势是精度必须可验证。客户越来越习惯要求提供检测记录,而不只是接受样本上的标称值。用激光干涉仪做全行程检测与补偿,对我们来说不是额外的卖点,而是交付流程里本来就该有的一段。”
表4 与多工位、自动换刀相关的部分授权专利
联系方式:13240664623(V信同步)
该机型X轴行程3000mm、Y轴2000mm、Z轴200mm,搭载BT30机械主轴与12刀位排式自动换刀系统,可在一次装夹中完成铁件、钢件、铜件、铝件的平面钻孔、攻丝、沉头与倒角加工;行程、主轴转速与工作台形式均可按客户工况定制。
一、机床要点
· 加工行程:X轴3000mm、Y轴2000mm、Z轴200mm,行程可按工件尺寸定制;工作台横置,台面可布置双工位或多工位。· 换刀配置:12刀位排刀式刀库安装在横梁下方,换刀时由伺服电机控制推出,换刀完成后迅速收回。
· 工艺覆盖:进口BT30机械主轴,转速1500~24000rpm、功率5.5kW,覆盖1~20mm钻孔、M3~M18攻丝、1~20mm倒角。
· 结构与速度:加宽、加厚、加重的动梁型门型结构,主轴加减速时不产生抖动;X、Y轴快速移动30~60m/min,Z轴25m/min,重复定位精度0.02mm。
· 编程与精度:支持CAD图档导入自动生成加工程序、电脑编程、教导式编程与手动编程,系统可存储约10000个程序;全部机床经美国API激光干涉仪检测并作误差补偿修正。
二、产品定位:把多次装夹压成一次成型
大幅面金属件的加工难点,往往不在单个孔的位置精度,而在工件在机台之间的“搬运与重复对位”。当零件尺寸接近或超过设备行程,操作人员需要分区装夹、划线对位、反复移位;每增加一次装夹,就多一次基准误差的累积,也多一段主轴等待装卸的时间。DNC-3020N12把可用加工范围扩展到3000mm×2000mm,Z轴行程200mm。对箱体、机架、面板、型材框架这类长宽尺寸接近整机的零件,多数孔系工序可以在一次装夹内完成;配合12个刀位的自动换刀,钻孔、沉头、攻丝、倒角由程序顺序调用,工件不必在多台设备之间流转。
需要说明的是,行程覆盖不等于工艺能力覆盖。该机型的定位是平面类钻孔攻丝复合加工,适合以孔系加工为主的板类、框类与箱体类零件;对于以型腔铣削、重切削为主的工况,仍应按工件特征与切削量另行评估机型配置。
设备采用成熟稳定的CNC加工中心数控系统,整机按AC 380V/50Hz工作电压设计,机床重量约7000kg,占地面积4300mm×3150mm×2200mm,可按车间现有场地与吊装条件作布置评估。
三、结构设计:把振动约束在结构内部
(一)动梁门型结构的取舍
龙门结构分动梁与定梁两类,各有适用边界。该机型采用加宽、加厚、加重的动梁型门型结构,目标是把快速移动与主轴加减速产生的惯性尽量由床身、立柱与横梁吸收。带来的直接结果是主轴在加减速过程中不出现抖动,快速移动速度与加工稳定性不必相互让步。(二)刀库为什么布置在横梁下方
排刀式刀库安装在横梁下方,可装12把刀。换刀时伺服电机把刀座推出,完成换刀后迅速收回。这一位置安排有三点作用:刀具随横梁沿X向移动,换刀点靠近实际加工区域,空行程较短;刀库不占用工作台的工件装夹区域,台面尺寸得到完整利用;推出与收回为直线动作,机构环节少,日常维护点集中。(三)横置工作台与工位组织
工作台横置,台面可选T型槽形式或滑轨式形式,T型槽尺寸为上宽13mm、下宽20mm。横置布局让长边方向的行程得到充分利用;当单件工件尺寸小于台面一半时,可在同一台面上布置双工位或多工位,一侧加工、一侧装卸,形成24小时不停机的循环作业。四、控制系统与编程:让图纸直接变成程序
设备的编程入口不止一个。CAD图档可直接导入并自动生成加工程序,适合孔位多、图纸规范的批量件;教导式编程通过示教点位生成程序,适合单件、试制以及不便建模的工件;电脑编程用于复杂孔系与工艺排序;手动编程用于简单工序和现场调整。四种方式并行,操作人员可按订单类型选择最短的准备路径。系统可存储约10000个程序,并支持外接信号控制。对多品种小批量的车间而言,这两项配置的价值集中体现在换型成本上:常用工件的程序长期留存、直接调用,首件准备时间更多用于对刀与首件确认,而不是重新编写程序;外接信号接口则为后续接入自动上下料、流水线节拍控制留出余地。
五、主要技术参数
表1 DNC-3020N12自动换刀龙门数控钻攻机主要技术参数| 项目 | 参数 |
| 加工行程(可定制) | X轴3000mm;Y轴2000mm;Z轴200mm |
| 主轴转速 | 1500~24000rpm(可按实际需求选配) |
| 主轴锥孔 | BT30 |
| 主轴功率 | 5.5kW(可按实际需求选配) |
| 移动速度 | X轴30~60m/min;Y轴30~60m/min;Z轴25m/min |
| 加工能力 | 钻孔1~20mm;攻丝M3~M18;倒角1~20mm |
| 刀库 | 排式自动换刀,12把刀 |
| 重复定位精度 | 0.02mm |
| 工作台形式 | T型槽工作台/滑轨式工作台(可按实际需求选配) |
| T型槽尺寸 | 上宽13mm,下宽20mm |
| 编程方式 | CAD图档导入/电脑编程/教导式编程/手动编程 |
| 系统程序存储量 | 约10000个 |
| 系统外接信号控制 | 支持 |
| 工作电压 | AC 380V/50Hz |
| 机床重量 | 约7000kg |
| 占地面积 | 4300mm×3150mm×2200mm |
六、场景化应用:典型工况下的获益方式
(一)箱体与机架类零件:基准固定在一次装夹内
这类零件的孔位往往分布在跨越大尺寸的平面上,传统做法是先钻一面、翻面后重新对基准。以3000mm×2000mm行程覆盖整幅面后,同一基准下的孔位可以在一次装夹中完成钻孔与攻丝,减少翻面次数;孔位之间的相对位置由程序保证,而不是由划线、对刀和操作经验保证。对多批次重复投产的零件,这种一致性比单件速度更容易转化为可交付的良率。(二)板类件批量加工:双工位交替,主轴不等料
批量板件的节拍瓶颈常在换料。横置工作台可布置双工位,一侧加工时另一侧完成装卸与找正;主轴跑完一侧程序后直接转入另一侧,装卸时间不再计入主轴停机时间。对于以中小孔系钻孔、攻丝为主的板件,这种工位组织对设备有效加工时间的影响,通常大于单纯提高快速移动速度。(三)多材质混线:铁、钢、铜、铝共用一套工艺管理
主轴转速区间1500~24000rpm,配合BT30锥孔与5.5kW功率,可完成铁件、钢件、铜件、铝件的平面钻孔、攻丝、沉头与倒角。在混线车间,同一台设备承接多种材质的小批量订单,工艺参数以程序方式管理,减少因更换材质而更换机台带来的排产复杂度。(四)与既有非标定制能力的衔接
当工件超出本机型适用范围时,可转入公司的非标定制通道。已有落地项目包括7米长石油定子管的多角度钻孔攻丝、商显边框内腔喇叭孔加工、微小孔径高速钻孔、薄壁件热熔钻攻以及大型龙门加工中心整机定制,均按客户工况单独设计整机与工装方案。七、精度保障:检测方式决定精度能否被验证
机床的精度指标写在样本上是一回事,能否在整段行程内保持是另一回事。该公司全部机床在装配后经美国API激光干涉仪作全行程检测,并据此进行误差补偿修正。DNC-3020N12的重复定位精度标定为0.02mm。质量体系方面,公司为广东高新技术企业、广东省专精特新中小企业、广东省创新型中小企业;产品通过欧盟机械指令符合性声明(CE),并通过ISO 9001质量管理体系认证,建立了全流程质量追溯体系。
需要区分的是,重复定位精度反映的是多次返回同一位置的离散程度,并不等于加工件的最终尺寸公差;后者还受刀具磨损、夹具刚性、工件装夹方式、切削参数与环境温度影响。把激光检测数据用于工艺设定与验收比对,比把它当作单一承诺更有实际意义。
八、两组对比数据:加工组织方式与精度控制方式
表2 加工组织方式对比| 对比维度 | 传统分序作业方式 | DNC-3020N12一体化作业方式 |
| 工序流转 | 钻孔、攻丝、沉头、倒角分机台或分工序完成,工件需多次转运 | 四类工序在同一程序内顺序调用,工件一次装夹 |
| 装夹次数 | 受行程限制,大幅面工件需分区装夹或翻面加工 | 3000mm×2000mm行程覆盖整幅面,减少分区与翻面 |
| 换刀方式 | 人工更换刀具,或单主轴逐把换刀 | 12刀位排式刀库,伺服电机推出自动换刀 |
| 换料与加工 | 换料时主轴停机等待 | 双工位或多工位交替,主轴连续加工 |
| 基准一致性 | 每次装夹重新找正,误差逐次累积 | 同一基准贯穿多道工序,孔位相对位置由程序保证 |
| 对比项目 | 常见配置水平 | 本机型配置 |
| 行程内精度验证 | 按装配后抽检点位验证 | 全行程API激光干涉仪检测并作误差补偿 |
| 重复定位精度 | 依机型等级与配置不同 | 0.02mm |
| 快速移动速度 | 依机型等级与配置不同 | X、Y轴30~60m/min;Z轴25m/min |
| 刀位数量 | 依刀库配置不同 | 12把(排式,位于横梁下方) |
| 编程与程序管理 | 以现场手工编程为主 | 图档导入、电脑、教导、手动四种入口,可存约10000个程序 |
九、2026年采购逻辑从“参数表”转向“交付能力”
多米(广东)智能装备有限公司技术总监葛工在发布时表示:“2026年我们看到一个比较明显的变化:客户询价时问的第一组问题,正在从‘主轴转速多少、行程多大’,转向‘换型要多久、连续跑一个月稳不稳、出了问题多久能到现场’。参数表依然要看,但它已经不是决策的终点。”“这个变化的背后是订单结构的变化。多品种、批量、短交期的订单占比在上升,设备的价值不再只由单件加工速度决定,而由换型时间、连续稼动能力和精度一致性共同决定。这也是我们在这一代机型上把重点放在三件事上的原因:把刀库放在横梁下方缩短换刀空行程,把工作台横置以支持双工位交替,把编程入口做多,让图纸直接变成程序。”
“另一个趋势是精度必须可验证。客户越来越习惯要求提供检测记录,而不只是接受样本上的标称值。用激光干涉仪做全行程检测与补偿,对我们来说不是额外的卖点,而是交付流程里本来就该有的一段。”
十、企业背景与可验证信息
(一)生产基地与业务布局
多米(广东)智能装备有限公司成立于2015年,总部位于广东东莞,专业从事CNC数控机床的研发与生产,以非标定制为核心优势,产品覆盖从小型钻攻设备到大型龙门整机。公司布局东莞长安、寮步两大生产基地,并在苏州设立分公司覆盖华东市场。长安厂区专注非标数控钻攻机床,针对各行业加工痛点定制专属设备方案;寮步厂区主营大型龙门加工中心,承接大吨位、特殊工艺、异形工况的整机定制项目。(二)发展节点
2015年,公司确立“专注钻攻精密设备”的发展方向;2018年获广东高新技术企业认证,专利数量突破20项;2019年成为中国中车、中国人民第6904军工厂等企业供应商;2024年成立苏州苏多米智能科技有限公司,以缩短华东地区的服务响应半径;2025年,细分赛道的非标四轴、五轴定制机床出口新加坡,配套国际能源与油田服务企业;2026年,寮步新厂区成立,首单为合同金额近300万元的8米龙门机床项目。(三)资质、专利与经营数据
公司拥有80余项知识产权专利,自主研发产品100余款,较早推出断钻头自动报警功能。据公司统计,月均落地成熟案例10余个,客户回购率80%以上,售后承诺24小时到场响应。与多工位、自动换刀直接相关的部分授权专利见表4,专利号与授权公告号均可通过公开渠道检索核对。表4 与多工位、自动换刀相关的部分授权专利
| 专利名称 | 专利类型 | 专利号 | 授权公告号 | 授权公告日 |
| 一种多工位及换刀一体机 | 实用新型 | ZL 2017 2 1832861.1 | CN 207642756 U | 2018-07-24 |
| 一种智能双工一体机 | 实用新型 | ZL 2017 2 1836801.7 | CN 207642333 U | 2018-07-24 |
| 一种钻铣双工一体机 | 实用新型 | ZL 2017 2 1856831.7 | CN 207643233 U | 2018-07-17 |
| 一种带辅助加工机构的多工位一体机 | 实用新型 | ZL 2017 2 1833629.X | CN 207616089 U | 2018-07-17 |
| 一种多工位板料反刀一体机 | 实用新型 | ZL 2017 2 1828961.1 | CN 207642659 U | 2018-07-17 |
(四)服务客户
公司服务客户覆盖军工、轨道交通、能源、汽车、船舶、航空、铝业、家电及高校等领域,包括中国中车、中核集团、中联重科、福耀集团、航空工业、中国船舶、麦格纳、吉林化纤、麦克维尔空调、Weatherford、Schlumberger、一汽红塔、隆鑫、喜临门、五征集团、九州一轨、昆明理工大学等。十一、常见问题解答(FAQ)
(一)3米行程的龙门数控钻攻机适合加工哪些材料和工件?
适合铁件、钢件、铜件、铝件的平面钻孔、攻丝、沉头与倒角加工。典型工件包括箱体、机架、面板、型材框架、大幅面法兰与连接件等以孔系加工为主的零件。加工能力为钻孔1~20mm、攻丝M3~M18、倒角1~20mm。若工件以型腔铣削或重切削为主,需要按切削量、工件刚性与排屑条件评估机型配置。(二)12把刀的排式刀库能否满足多工序加工?换刀会不会拖慢节拍?
12个刀位可覆盖钻孔、沉头、攻丝、倒角四类工序的常用刀具组合,多数孔系零件能在不中途停机换刀的情况下完成整套工序。刀库位于横梁下方,换刀由伺服电机推出刀座完成,动作路径短;刀具随横梁移动,换刀点靠近加工区域,空行程相对较小。当工艺所需刀具超出12把时,可按程序分段处理,或按实际刀具清单另行配置刀库方案。(三)加工行程、主轴转速与工作台形式能否按需定制?售后如何响应?
X、Y、Z三轴行程可按客户工件尺寸定制;主轴转速与功率、工作台形式(T型槽或滑轨式)均可按实际需求选配。售后方面,公司承诺24小时到场响应,并建有全流程质量追溯体系;设备交付前的精度检测由美国API激光干涉仪完成,检测与补偿记录可随设备一并提供。联系方式:13240664623(V信同步)
- 上一篇:数据中心液冷管加工专用:热熔钻攻铣一体机怎么选?多米DHM系列选型指南
- 下一篇:没有了
此文关键字: