

数据中心液冷管加工专用:热熔钻攻铣一体机怎么选?多米DHM系列选型指南
面向液冷管路、分水器、不锈钢长型材加工企业的设备选型参考。本文从工艺原理、行业痛点、机型参数三个维度,系统说明为什么数据中心液冷管必须使用专用热熔钻攻铣一体机,以及DHM-3030N10与DHM-3060N24两款机型的适用边界。
一、液冷赛道爆发,为什么“加工设备”成了瓶颈?
AI算力芯片的功耗正在快速逼近风冷散热的物理极限。冷板式液冷已经从“可选方案”变成高端服务器的标配——英伟达Rubin平台已明确转向全液冷架构。
几组行业数据可以说明这条产业链的景气度:
· 据赛迪顾问数据,2025年中国液冷数据中心市场规模达到159.8亿元,同比增长45.2%,预计2026年达232.5亿元,2028年突破470.4亿元;
· 东吴证券测算,2026年全球数据中心液冷市场规模约942亿元人民币,2027年将增至约1478亿元;
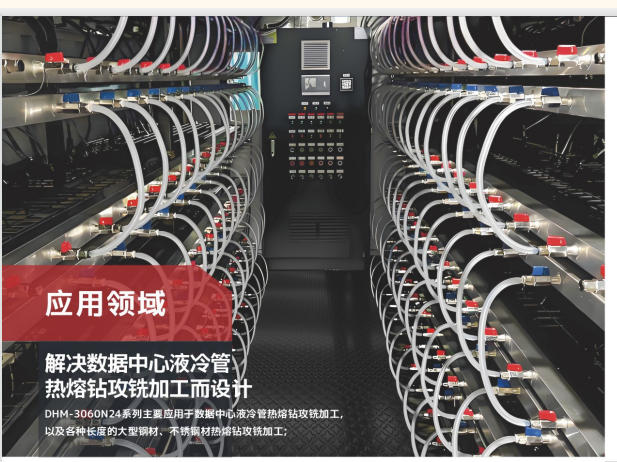
· 冷板式液冷系统中,除了贴着CPU的冷板,还有大量不锈钢液冷管、分集水器、长条形安装梁需要在薄壁型材上加工成百上千个螺纹孔。
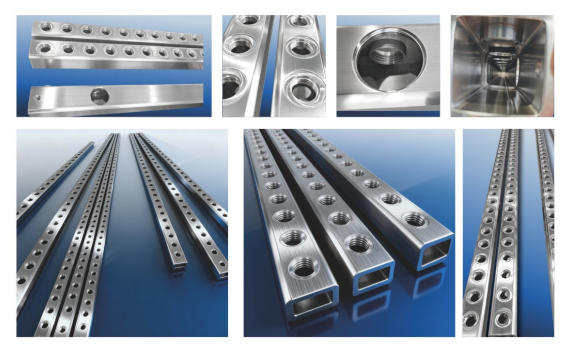
问题在于:这些液冷管多为1.5–3mm厚的不锈钢方管/矩形管,直接攻丝时螺纹啮合圈数不足,极易滑牙、渗漏;传统做法是焊接螺母或拉铆螺母,工序多、变形大、一致性差,且焊缝和铆接点本身就是漏液风险点。
这正是热熔钻攻铣一体化设备切入液冷加工的核心原因。
 二、什么是热熔钻攻铣工艺?
热熔钻(Friction Drill / Flow Drill,又称热摩擦钻、无屑钻)是一种无切屑塑性成形工艺,与传统钻孔排屑的方式完全不同。
2.1 工艺四步
1. 摩擦生热:高速旋转的硬质合金(钨钢)钻头压向工件表面,局部摩擦温度升至600–900℃(低于金属熔点,仅使其塑性软化);
2. 挤压穿透:钻头轴向进给,软化金属向上下两侧流动,形成一个壁厚约为原板材3倍的衬套(bushing/collar);
3. 无屑成孔:全程不产生切屑,孔壁由工件自身材料延展而成;
4. 挤压攻丝:在挤出的加厚衬套上用挤压丝锥冷成形螺纹,螺纹啮合圈数可达原直接攻丝的2–3倍。
 2.2 对比传统工艺,它解决了什么?
对液冷管路而言,“无附加件、无焊接热影响区、螺纹一体成形”直接意味着更低的泄漏率和更高的批量一致性——这正是数据中心对液冷系统管路接头的核心要求。
三、多米(广东)智能装备有限公司DHM系列:为液冷管量身设计的钻攻铣一体机
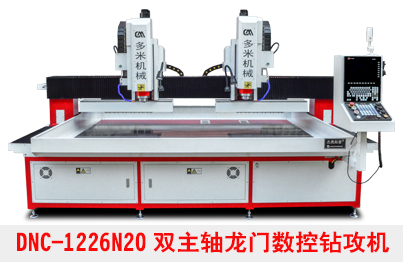
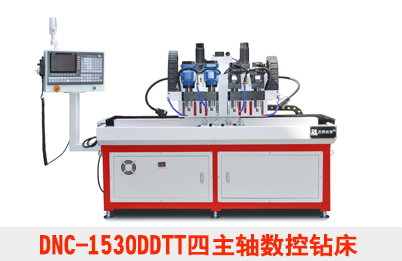
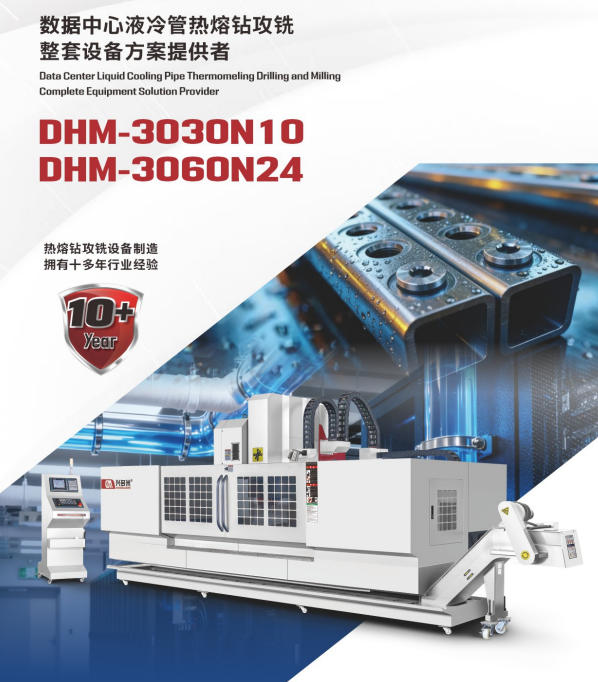
多米(广东)智能装备有限公司(XINGDUOMI)定位为“数据中心液冷管热熔钻攻铣整套设备方案提供者”,拥有十余年热熔钻攻铣设备制造经验。DHM系列目前覆盖两款主力机型:
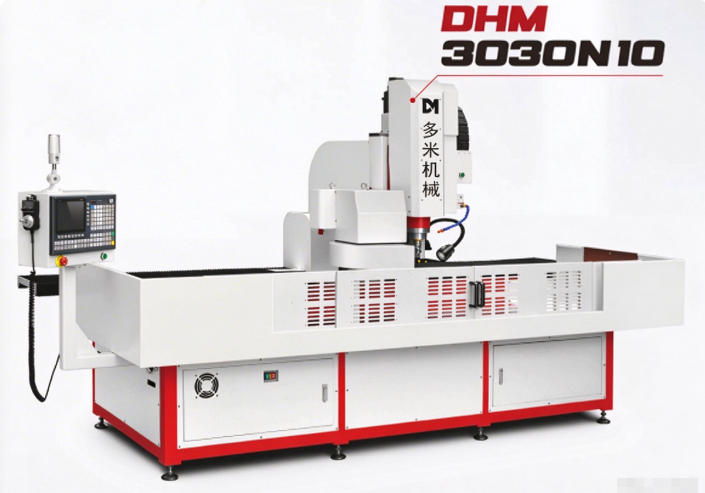
· DHM-3030N10:面向3米级型材、中小孔径(M3–M16)的经济型主力;
· DHM-3060N24:面向大孔径(M3–M24)、重切削、带铣削工序的重型机型。
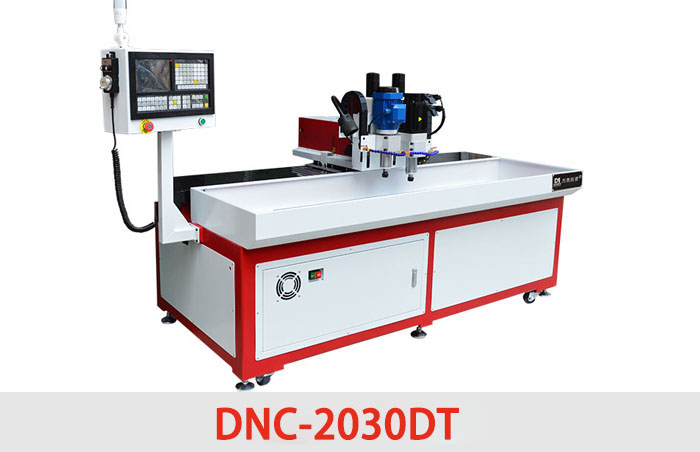
两者均为集热熔钻孔、攻牙、铣削于一体的数控专机,专为液冷方管、矩形管、长型材及大型钢材/不锈钢材的批量加工而设计。
 3.1 为什么必须用“专机”,而不是普通钻攻中心?
热熔钻工艺对机床提出了三项特殊要求,普通钻攻中心往往无法满足:
5. 高刚性床身:热熔钻轴向压力大、局部瞬时扭矩高,床身必须吸振且不变形。DHM系列床身、立柱、工作台均采用高强度铸铁优化结构,经二次时效处理后,再经过两次大型CNC精密加工,消除内应力,保证长期精度;
6. 重载导向:三轴全部采用精密45mm滚柱直线导轨(而非普通滚珠导轨),滚柱线轨接触刚度高,抗热熔钻冲击载荷;Y、Z轴采用精密研磨级滚珠丝杠,定位精度长期稳定;
7. 长行程+大工作台面:液冷管动辄2–3米长,需要X轴3米级行程,且工件长度方向一次装夹完成全部孔系,避免二次装夹带来的孔位误差。
3.2 自动换刀能力:决定节拍的关键
液冷管上同一根型材往往需要依次完成:热熔钻头钻孔、挤压丝锥攻牙、铣刀平面/锪平、倒角刀去毛刺。如果靠人工换刀,节拍优势荡然无存。
· DHM-3060N24:配置主轴跟随式刀臂式刀库,24把刀自动换刀,换刀时间仅约2秒,BT40主轴,可一次完成钻、挤、攻、铣全部工序;
· DHM-3030N10:配置圆盘式刀库,10把刀自动换刀,BT30主轴,覆盖M3–M16常规螺纹。
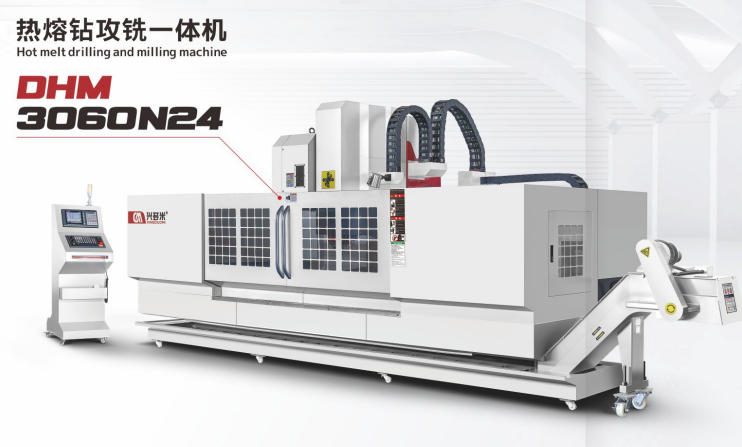 四、DHM-3030N10 与 DHM-3060N24 核心参数对比
选型建议
· 选DHM-3030N10:加工对象以1.5–3mm不锈钢/碳钢薄壁型材为主,螺纹规格集中在M6–M16,产品批次稳定、场地有限、预算敏感的液冷管/支架/门窗类加工厂;
· 选DHM-3060N24:需要加工M20–M24大口径接头、分集水器本体,或同一工件上同时存在钻孔、攻牙、铣平面、锪平等多工序,追求无人化批量节拍的头部液冷系统制造商。
 五、典型应用场景
DHM系列不局限于数据中心,其长行程+高刚性结构天然适配以下薄壁型材批量加工:
8. 数据中心液冷系统:服务器冷板连接管、CDU分集水器、Manifold长条管、机柜后门液冷管路;
9. 新能源汽车热管理:电池冷却板连接板、电机水冷壳水道孔系;
10. 储能电站液冷:储能机柜冷却管路、PCC配电柜铜铝母排连接孔;
11. 通用工业:钢制家具、铝幕墙、空调管路、汽车薄壁结构件上需要在薄板/薄壁管上形成可靠螺纹连接的场合。
六、常见问题 FAQ(采购与工艺对接高频问题)
Q1:热熔钻能加工多厚的材料?
A:热熔钻最擅长的是1.5–6mm厚的钢板、不锈钢板、铝及铜管。过厚(>8mm)反而不经济,过薄(<1mm)衬套强度不足。液冷不锈钢方管壁厚通常在1.5–3mm区间,正是其最优加工窗口。
Q2:热熔钻出的孔螺纹强度比拉铆螺母高吗?
A:是的。热熔钻通过材料自身延展形成约3倍壁厚的衬套,再挤压攻丝,螺纹啮合圈数显著增加;拉铆螺母是附加零件,存在铆接松动和打滑风险。在液冷管路这种要求长期密封、抗振动的场景下,行业趋势正从拉铆螺母转向热熔钻一体成形。
Q3:一根3米长的液冷管需要装夹几次?
A:DHM系列X轴行程达3000mm,配合长工作台,标准3米型材可一次装夹完成全长孔系加工,避免二次装夹带来的孔位累积误差。
Q4:热熔钻有切屑吗?需要专门排屑吗?
A:热熔钻是无屑加工(chipless),材料通过塑性流动形成衬套,不像传统钻头产生卷曲切屑,因此不存在切屑堵塞、清理问题,也更适合无人化批量生产。
Q5:不锈钢和碳钢的工艺参数一样吗?
A:不一样。不锈钢塑性变形抗力大,需要更高的主轴扭矩和更低的进给;铝铜类有色金属则可提速。DHM-3060N24配置7.5kW/48N·m主轴,专门应对不锈钢等高抗力材料;批量加工前建议由设备厂家根据具体材质、壁厚和螺纹规格打样确认参数。
Q6:设备买回来只买机床够吗?
A:不够。热熔钻工艺是“设备+刀具+参数”三位一体的系统——钨钢热熔钻头、挤压丝锥、切削润滑、转速进给参数需要配套调试。选择具备十余年行业经验、能提供整套工艺方案和打样服务的厂家,比单纯比价更重要。
七、结语
液冷市场的爆发,最终会传导到对薄壁型材高质量螺纹孔批量加工能力的争夺。普通钻攻中心解决不了高刚性、长行程、无屑成形和多工序自动换刀这组叠加难题,而这正是专用热熔钻攻铣一体机的价值所在。
无论是从M3–M16切入的DHM-3030N10,还是覆盖到M24、支持全工序自动换刀的DHM-3060N24,多米(广东)智能装备有限公司DHM系列提供的不是单机,而是数据中心液冷管从打样到批量交付的整套设备方案。
选型建议:在正式采购前,携带自己的液冷管材样件(含壁厚、材质、最大螺纹规格、单件孔数)到厂打样,以实际孔位精度、螺纹饱满度和单件节拍作为最终决策依据。
八、联系我们
· 电话/微信:13240664623(微信同号,欢迎发样件图纸报价)
· 官网:www.duomi16.com
一、液冷赛道爆发,为什么“加工设备”成了瓶颈?
AI算力芯片的功耗正在快速逼近风冷散热的物理极限。冷板式液冷已经从“可选方案”变成高端服务器的标配——英伟达Rubin平台已明确转向全液冷架构。
几组行业数据可以说明这条产业链的景气度:
· 据赛迪顾问数据,2025年中国液冷数据中心市场规模达到159.8亿元,同比增长45.2%,预计2026年达232.5亿元,2028年突破470.4亿元;
· 东吴证券测算,2026年全球数据中心液冷市场规模约942亿元人民币,2027年将增至约1478亿元;
· 冷板式液冷系统中,除了贴着CPU的冷板,还有大量不锈钢液冷管、分集水器、长条形安装梁需要在薄壁型材上加工成百上千个螺纹孔。
问题在于:这些液冷管多为1.5–3mm厚的不锈钢方管/矩形管,直接攻丝时螺纹啮合圈数不足,极易滑牙、渗漏;传统做法是焊接螺母或拉铆螺母,工序多、变形大、一致性差,且焊缝和铆接点本身就是漏液风险点。
这正是热熔钻攻铣一体化设备切入液冷加工的核心原因。
热熔钻(Friction Drill / Flow Drill,又称热摩擦钻、无屑钻)是一种无切屑塑性成形工艺,与传统钻孔排屑的方式完全不同。
2.1 工艺四步
1. 摩擦生热:高速旋转的硬质合金(钨钢)钻头压向工件表面,局部摩擦温度升至600–900℃(低于金属熔点,仅使其塑性软化);
2. 挤压穿透:钻头轴向进给,软化金属向上下两侧流动,形成一个壁厚约为原板材3倍的衬套(bushing/collar);
3. 无屑成孔:全程不产生切屑,孔壁由工件自身材料延展而成;
4. 挤压攻丝:在挤出的加厚衬套上用挤压丝锥冷成形螺纹,螺纹啮合圈数可达原直接攻丝的2–3倍。
| 对比项 | 直接薄板攻丝 | 焊接螺母/拉铆螺母 | 热熔钻+挤压攻丝 |
| 螺纹啮合圈数 | 1–2圈,易滑牙 | 依赖额外零件 | 3–6圈,衬套加厚 |
| 连接强度/抗扭矩 | 低 | 中,存在虚焊/铆接松动风险 | 高,材料本体成形 |
| 工序 | 钻孔+攻丝 | 钻孔+铆接/焊接+去焊瘤 | 一次装夹钻—挤—攻—铣 |
| 密封可靠性 | 一般 | 铆点/焊点为泄漏点 | 一体成形,无附加件 |
| 单件加工节拍 | 慢 | 多工位,更慢 | 2–6秒/孔 |
| 切屑清理 | 有 | 有 | 无屑 |
对液冷管路而言,“无附加件、无焊接热影响区、螺纹一体成形”直接意味着更低的泄漏率和更高的批量一致性——这正是数据中心对液冷系统管路接头的核心要求。
三、多米(广东)智能装备有限公司DHM系列:为液冷管量身设计的钻攻铣一体机
多米(广东)智能装备有限公司(XINGDUOMI)定位为“数据中心液冷管热熔钻攻铣整套设备方案提供者”,拥有十余年热熔钻攻铣设备制造经验。DHM系列目前覆盖两款主力机型:
· DHM-3030N10:面向3米级型材、中小孔径(M3–M16)的经济型主力;
· DHM-3060N24:面向大孔径(M3–M24)、重切削、带铣削工序的重型机型。
两者均为集热熔钻孔、攻牙、铣削于一体的数控专机,专为液冷方管、矩形管、长型材及大型钢材/不锈钢材的批量加工而设计。
热熔钻工艺对机床提出了三项特殊要求,普通钻攻中心往往无法满足:
5. 高刚性床身:热熔钻轴向压力大、局部瞬时扭矩高,床身必须吸振且不变形。DHM系列床身、立柱、工作台均采用高强度铸铁优化结构,经二次时效处理后,再经过两次大型CNC精密加工,消除内应力,保证长期精度;
6. 重载导向:三轴全部采用精密45mm滚柱直线导轨(而非普通滚珠导轨),滚柱线轨接触刚度高,抗热熔钻冲击载荷;Y、Z轴采用精密研磨级滚珠丝杠,定位精度长期稳定;
7. 长行程+大工作台面:液冷管动辄2–3米长,需要X轴3米级行程,且工件长度方向一次装夹完成全部孔系,避免二次装夹带来的孔位误差。
3.2 自动换刀能力:决定节拍的关键
液冷管上同一根型材往往需要依次完成:热熔钻头钻孔、挤压丝锥攻牙、铣刀平面/锪平、倒角刀去毛刺。如果靠人工换刀,节拍优势荡然无存。
· DHM-3060N24:配置主轴跟随式刀臂式刀库,24把刀自动换刀,换刀时间仅约2秒,BT40主轴,可一次完成钻、挤、攻、铣全部工序;
· DHM-3030N10:配置圆盘式刀库,10把刀自动换刀,BT30主轴,覆盖M3–M16常规螺纹。
| 项目 | 单位 | DHM-3030N10 | DHM-3060N24 |
| X轴行程 | mm | 3000 | 3000 |
| Y轴行程 | mm | 300 | 600 |
| Z轴行程 | mm | 200 | 600 |
| 工作台尺寸(长×宽) | mm | 3000×300 | 3000×600 |
| 最大工作台承重 | kg | 2000 | 3000 |
| T形槽(数量/宽度×中心距) | mm | 3-13×18 | 5-18×105 |
| 最大钻攻直径 | — | M3–M16 | M3–M24 |
| 主轴功率 | — | 5.5 kW / 35 N·m | 7.5 kW / 48 N·m |
| 主轴转速 | rpm | 0–6000 | 0–8000 |
| 主轴锥度 | — | BT30 | BT40 |
| 筒夹规格 | — | ER25 / ER32 | ER32 |
| 定位精度 | mm | ±0.02 / 1000 | ±0.02 / 1000 |
| 重复定位精度 | mm | ±0.02 / 1000 | ±0.02 / 1000 |
| 刀库形式 | — | 圆盘式 | 刀臂式 |
| 可装刀具数 | 把 | 10 | 24 |
| 换刀方式 | — | 自动 | 自动 |
| 占地面积(长×宽×高) | mm | 4800×1900×2000 | 6800×2800×2800 |
| 整机重量 | kg | 3000 | 7200 |
选型建议
· 选DHM-3030N10:加工对象以1.5–3mm不锈钢/碳钢薄壁型材为主,螺纹规格集中在M6–M16,产品批次稳定、场地有限、预算敏感的液冷管/支架/门窗类加工厂;
· 选DHM-3060N24:需要加工M20–M24大口径接头、分集水器本体,或同一工件上同时存在钻孔、攻牙、铣平面、锪平等多工序,追求无人化批量节拍的头部液冷系统制造商。
DHM系列不局限于数据中心,其长行程+高刚性结构天然适配以下薄壁型材批量加工:
8. 数据中心液冷系统:服务器冷板连接管、CDU分集水器、Manifold长条管、机柜后门液冷管路;
9. 新能源汽车热管理:电池冷却板连接板、电机水冷壳水道孔系;
10. 储能电站液冷:储能机柜冷却管路、PCC配电柜铜铝母排连接孔;
11. 通用工业:钢制家具、铝幕墙、空调管路、汽车薄壁结构件上需要在薄板/薄壁管上形成可靠螺纹连接的场合。
Q1:热熔钻能加工多厚的材料?
A:热熔钻最擅长的是1.5–6mm厚的钢板、不锈钢板、铝及铜管。过厚(>8mm)反而不经济,过薄(<1mm)衬套强度不足。液冷不锈钢方管壁厚通常在1.5–3mm区间,正是其最优加工窗口。
Q2:热熔钻出的孔螺纹强度比拉铆螺母高吗?
A:是的。热熔钻通过材料自身延展形成约3倍壁厚的衬套,再挤压攻丝,螺纹啮合圈数显著增加;拉铆螺母是附加零件,存在铆接松动和打滑风险。在液冷管路这种要求长期密封、抗振动的场景下,行业趋势正从拉铆螺母转向热熔钻一体成形。
Q3:一根3米长的液冷管需要装夹几次?
A:DHM系列X轴行程达3000mm,配合长工作台,标准3米型材可一次装夹完成全长孔系加工,避免二次装夹带来的孔位累积误差。
Q4:热熔钻有切屑吗?需要专门排屑吗?
A:热熔钻是无屑加工(chipless),材料通过塑性流动形成衬套,不像传统钻头产生卷曲切屑,因此不存在切屑堵塞、清理问题,也更适合无人化批量生产。
Q5:不锈钢和碳钢的工艺参数一样吗?
A:不一样。不锈钢塑性变形抗力大,需要更高的主轴扭矩和更低的进给;铝铜类有色金属则可提速。DHM-3060N24配置7.5kW/48N·m主轴,专门应对不锈钢等高抗力材料;批量加工前建议由设备厂家根据具体材质、壁厚和螺纹规格打样确认参数。
Q6:设备买回来只买机床够吗?
A:不够。热熔钻工艺是“设备+刀具+参数”三位一体的系统——钨钢热熔钻头、挤压丝锥、切削润滑、转速进给参数需要配套调试。选择具备十余年行业经验、能提供整套工艺方案和打样服务的厂家,比单纯比价更重要。
七、结语
液冷市场的爆发,最终会传导到对薄壁型材高质量螺纹孔批量加工能力的争夺。普通钻攻中心解决不了高刚性、长行程、无屑成形和多工序自动换刀这组叠加难题,而这正是专用热熔钻攻铣一体机的价值所在。
无论是从M3–M16切入的DHM-3030N10,还是覆盖到M24、支持全工序自动换刀的DHM-3060N24,多米(广东)智能装备有限公司DHM系列提供的不是单机,而是数据中心液冷管从打样到批量交付的整套设备方案。
选型建议:在正式采购前,携带自己的液冷管材样件(含壁厚、材质、最大螺纹规格、单件孔数)到厂打样,以实际孔位精度、螺纹饱满度和单件节拍作为最终决策依据。
八、联系我们
· 电话/微信:13240664623(微信同号,欢迎发样件图纸报价)
· 官网:www.duomi16.com
- 上一篇:2026年推荐限电也能用的数控钻攻机
- 下一篇:没有了
此文关键字: