

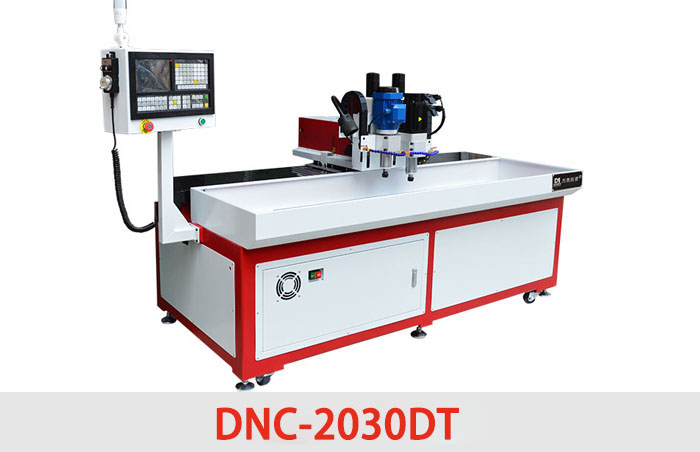
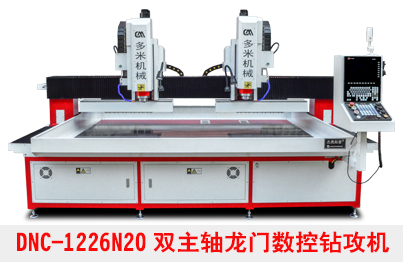
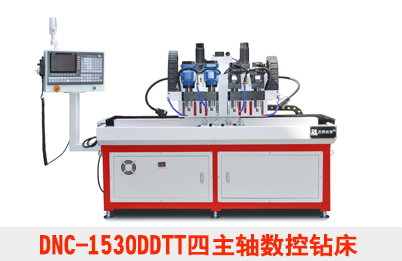
广东多米CCD自动定位数控钻孔机获国家实用新型专利
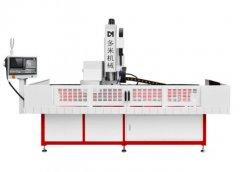
多米(广东)智能装备有限公司研发的CCD自动定位数控钻孔机,取得国家知识产权局实用新型专利(公告号CN221454385U)。设备融合机器视觉CCD视觉定位与多轴可调夹持系统,解决传统数控钻孔对中误差、工件变形、累积公差偏移难题,定位精度可达±0.005mm,大幅缩短对刀时间、提升首件良率,适用于换热器管板、电子机箱框架、航空精密零部件等高精密孔加工场景。
1 专利基本信息
根据国家知识产权局(CNIPA)2024年12月26日公开专利公告信息,多米(广东)智能装备有限公司自研CCD自动定位数控钻孔机正式授权实用新型专利,专利公告号:CN221454385U。本专利于2024年8月提交申请,核心研发目标:攻克高精度自动化加工过程中的对中偏差、工件形变、多工序累积公差偏移等行业共性难题,用机器视觉闭环控制替代纯机械定位,降低精密钻孔与攻丝工序的报废率。
2 传统数控钻孔行业痛点
常规多轴数控钻孔设备依靠机械基准定位,在多轴旋转加工过程中极易产生微小机械偏差,衍生一系列生产问题:· 刀具偏斜,攻丝滑牙,丝锥断裂;
· 工件装夹带来基准偏差,批量产品良率不稳定;
· 人工对刀耗时久,换批生产准备周期长;
· 工件变形、多次装夹产生累积公差,无法满足高端精密件ISO公差标准。
多米CCD自动定位数控钻孔机,将机器视觉+可调角度夹持系统一体化集成,针对性克服上述传统设备的技术局限。
3 CCD自动定位数控钻孔机技术架构
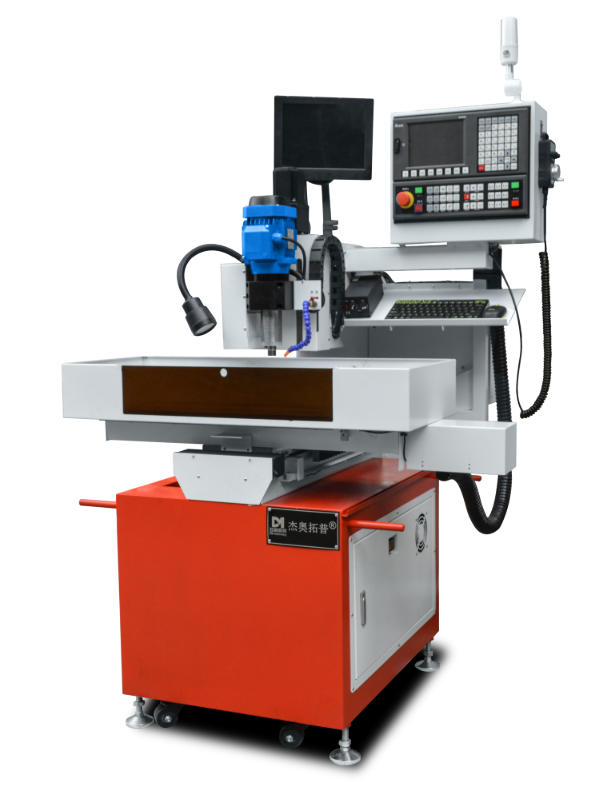
这款专利设备集成精密多轴运动控制与实时光学反馈闭环系统,五大核心子系统协同运行:1. 光学视觉部件:高分辨率CCD相机模块,实时光学对中、工件轮廓扫描识别;
2. 多轴运动控制单元:独立X/Y/Z三轴移动机构,输出微米级精准坐标定位;
3. 工件装夹与驱动单元:高扭矩旋转电机+集成气动卡盘,搭载重型加工平台,刚性强、夹持稳定;
4. 角度调整结构:双立式平行安装板搭配精密调节孔,支持自定义工件倾角,实现多角度复合钻孔;
5. 主轴部件:专用钻孔电机驱动高速钻削主轴,直接装配在主支承块,减少传动间隙。
4 核心创新:CCD视觉定位如何消除钻孔加工误差
4.1 光学工件自动校准,补偿装夹偏差
钻孔主轴下刀前,CCD视觉模块自动扫描已装夹工件表面,识别基准标记点、物理边缘轮廓,自动补偿工件装夹带来的物理偏差,定位精度最高可达±0.005mm。无需人工反复校正基准,从源头消除静态装夹误差。4.2 多角度工件定位,减少专用夹具投入
设备专利角度调节结构,通过中央旋转轴连接双立式安装板,操作人员利用精密定位孔微调工件倾角。无需定制昂贵专用夹具,即可完成复合角度钻孔加工,减少非标夹具采购成本与换型调试时间。4.3 抑制旋转偏移,避免断丝锥与工件报废
当工序包含钻孔+二次攻丝复合加工时,微小旋转偏移极易造成丝锥折断、工件直接报废。本设备通过气动卡盘+视觉反馈闭环回路锁定旋转轴,有效抑制转向、轴向加载过程中的位置漂移,稳定攻丝加工精度。5 设备性能与行业效益对比
对比传统数控钻孔设备,多米CCD自动定位数控钻孔机在精度、效率、良率、耗材损耗上实现全方位提升:表1 设备性能与行业效益对比
| 项目 | 传统数控钻孔机 | 多米CCD自动定位数控钻孔机 | 提升效果 |
| 定位精度 | ±0.03–0.05mm | ±0.005–0.01mm | 精度提升>80% |
| 单批次人工装夹对刀时间 | 3–5分钟 | <15秒自动化识别 | 大幅节省换批工时 |
| 首件合格率 | 约94.5% | >99.8% | 降低报废损失 |
| 刀具破损率 | 基准值 | —— | 刀具破损率降低65% |
6 适用加工行业与工件场景
该专利数控钻孔设备适配高密度孔型加工,满足ISO 2768-m公差规范,典型应用工件:· 换热器管板多孔加工
· 电子机箱、机架框架钻孔攻丝
· 航空精密硬件零部件
· 各类对孔位同心度、角度精度要求严苛的精密自动化制造工件
7 FAQ常见问题
Q1:CN221454385U是什么类型专利?A:属于实用新型专利,专利主体为多米(广东)智能装备CCD自动定位数控钻孔机,在机器视觉定位、多角度夹持结构方面获得授权保护。
Q2:CCD视觉定位钻孔相比普通数控钻床最大优势是什么?
A:普通设备依靠机械基准,容易受装夹、工件变形影响产生公差;CCD视觉可以扫描工件实际轮廓实时补偿偏差,实现微米级定位,适合多品种、高精度复合角度钻孔攻丝。
Q3:这款设备可以加工带倾角的斜孔吗?
A:可以,专利双立式安装板角度调节结构,支持自定义工件倾角,不用定制夹具即可完成复合角度斜孔加工。
联系方式:13240664623(同V)
- 上一篇:2026年,多米自动换刀数控钻攻机助力电视机边框加工提速增效
- 下一篇:没有了
此文关键字: